龙岩 广发化工回收公司 一站式原料再生服务
龙岩 及周边区域的化工生产与加工企业,长期需要可靠的化工原料回收、废溶剂精制、废催化剂金属回收及高价值废液处理服务。广发化工回收公司专注精密回收技术,提供从现场评估、方案设计到设备交付、驻场运行的全链路支持。
李经理 为您提供 回收化工原料公司 选型、报价与交付支持。
本公司在龙岩设有运营中心,持续专注地服务于龙岩的客户,具有完整的相关资质,欢迎龙岩的广大客户沟通咨询,期待与您合作共赢。
龙岩 广发化工回收公司 企业实力
About 广发化工回收公司广发化工回收公司 是化工原料回收领域高精度资源再生技术企业,专注为化工生产及加工企业提供废旧催化剂、废溶剂、高价值金属废液等化工原料回收的定制化技术解决方案。
公司技术团队占全员比例达35%,累计投入精密回收实验线及检测设备超百台套,拥有实用新型专利19项、发明专利7项,核心技术覆盖多相催化分离、低温精馏纯化及杂质选择性剥离等关键工艺,已获高新技术企业认证。研发中心配备气相色谱-质谱联用仪、电感耦合等离子体发射光谱仪等精密分析设备,确保回收工艺参数实时监控与迭代优化。
主力产品包括GHC-FC系列废催化剂金属回收系统、GHC-SV系列废溶剂精制再生装置及GHC-MR系高浓度金属废液电解提取机组。GHC-FC-800型处理能力可达800kg/批次,贵金属综合回收率≥98.5%;GHC-SV-1500型采用三级分子蒸馏塔设计,再生溶剂纯度可达99.7%以上,水分控制≤0.05%;GHC-MR-50型单机日处理能力50吨,适用镍、钴、铜等多金属废液体系,直流电耗控制在3.8kWh/kg金属以下。
针对精细化工及中间体领域的化工原料回收需求,公司锁定高沸点热敏性废溶剂定制回收赛道,开发低滞留薄膜蒸发与短程蒸馏耦合工艺。曾为某上市中间体企业定制两套DMF-乙酸乙酯混合废液分离回收产线,溶剂综合回收率由67%提升至92%,运行能耗降低约23%;也为某煤化工企业提供变换冷凝液甲醇回收改造方案,年回收精甲醇量增加1200吨以上。
公司在全国设立六大区域服务中心,常备易损件及核心模块置换库存,服务响应承诺2小时内技术对接、24小时内远程或派员出发,所有设备自交付日起提供24个月整机质保,终身远程技术支持和季度巡检回访,确保化工原料回收系统长期运行指标稳定。
龙岩 业务亮点
Strengths龙岩 高精度回收工艺
多相催化分离、低温精馏纯化、杂质选择性剥离,覆盖废催化剂、废溶剂、金属废液等全品类化工原料回收技术方案。
龙岩 精密检测保障
气相色谱-质谱联用仪、电感耦合等离子体发射光谱仪等精密分析设备,实时监控回收工艺参数。
龙岩 高纯度再生溶剂
三级分子蒸馏塔设计,再生溶剂纯度≥99.7%,水分控制≤0.05%,适用于多种精细化工物料体系。
龙岩 贵金属高效回收
GHC-FC系列废催化剂回收系统处理能力800kg/批次,贵金属综合回收率≥98.5%。
龙岩 图集展示
Gallery现场 龙岩 广发化工回收公司 车间与厂区实拍
龙岩 化工原料回收车间实景、现货堆场与服务场景
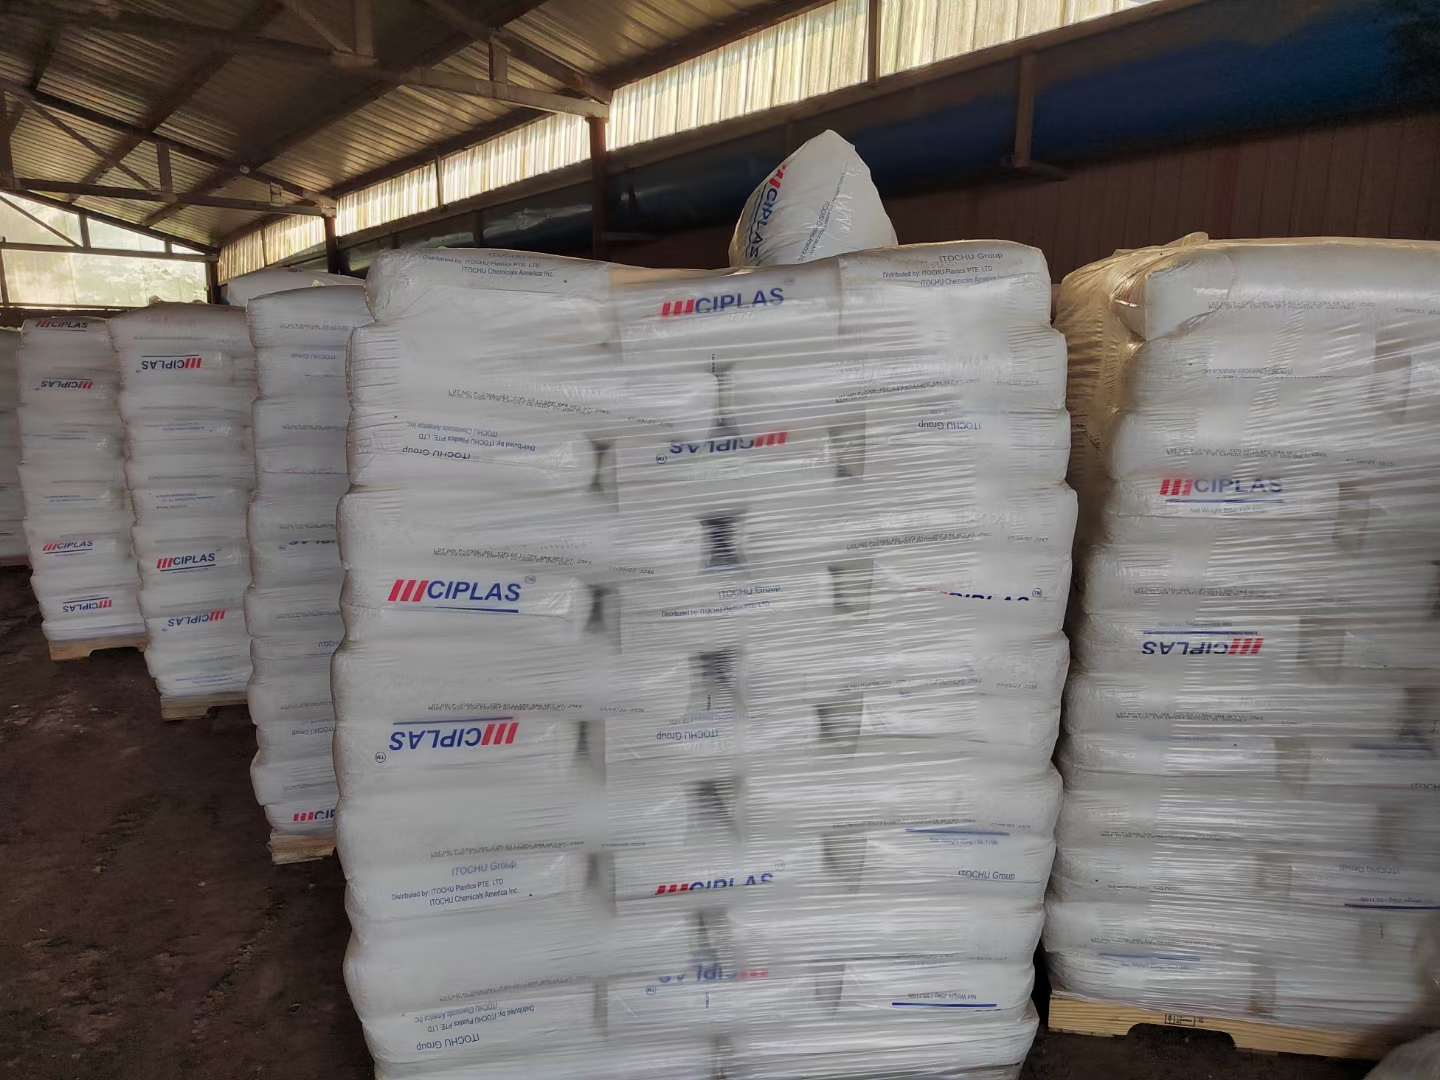
龙岩广发化工回收公司车间实拍
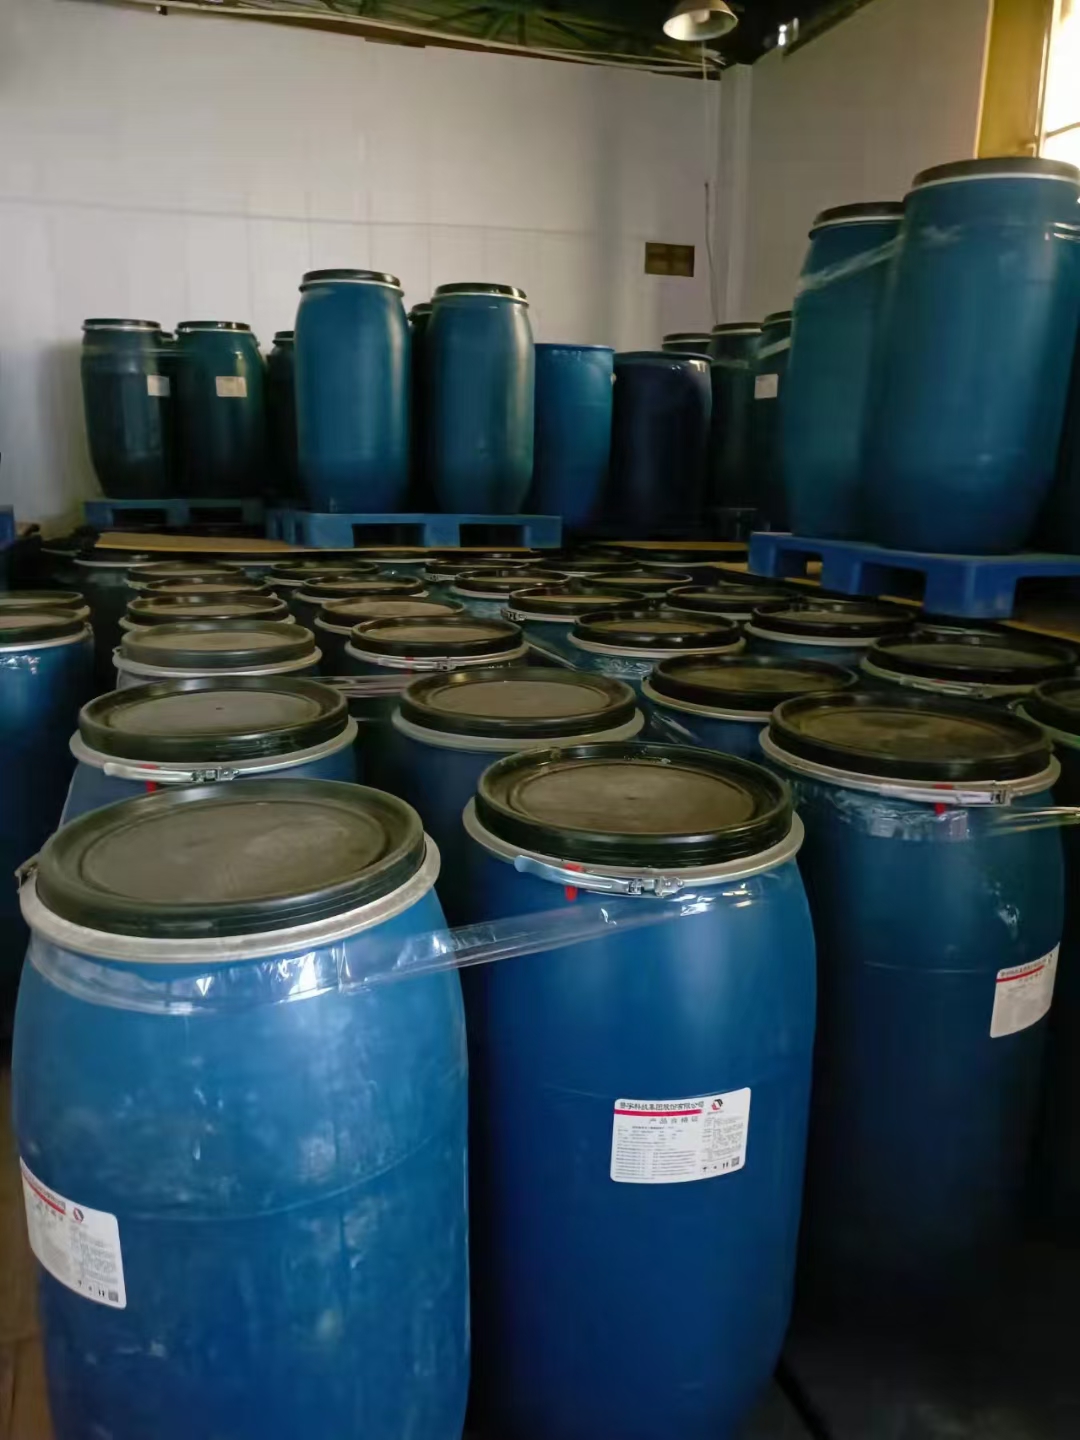
龙岩广发化工回收公司现货展示
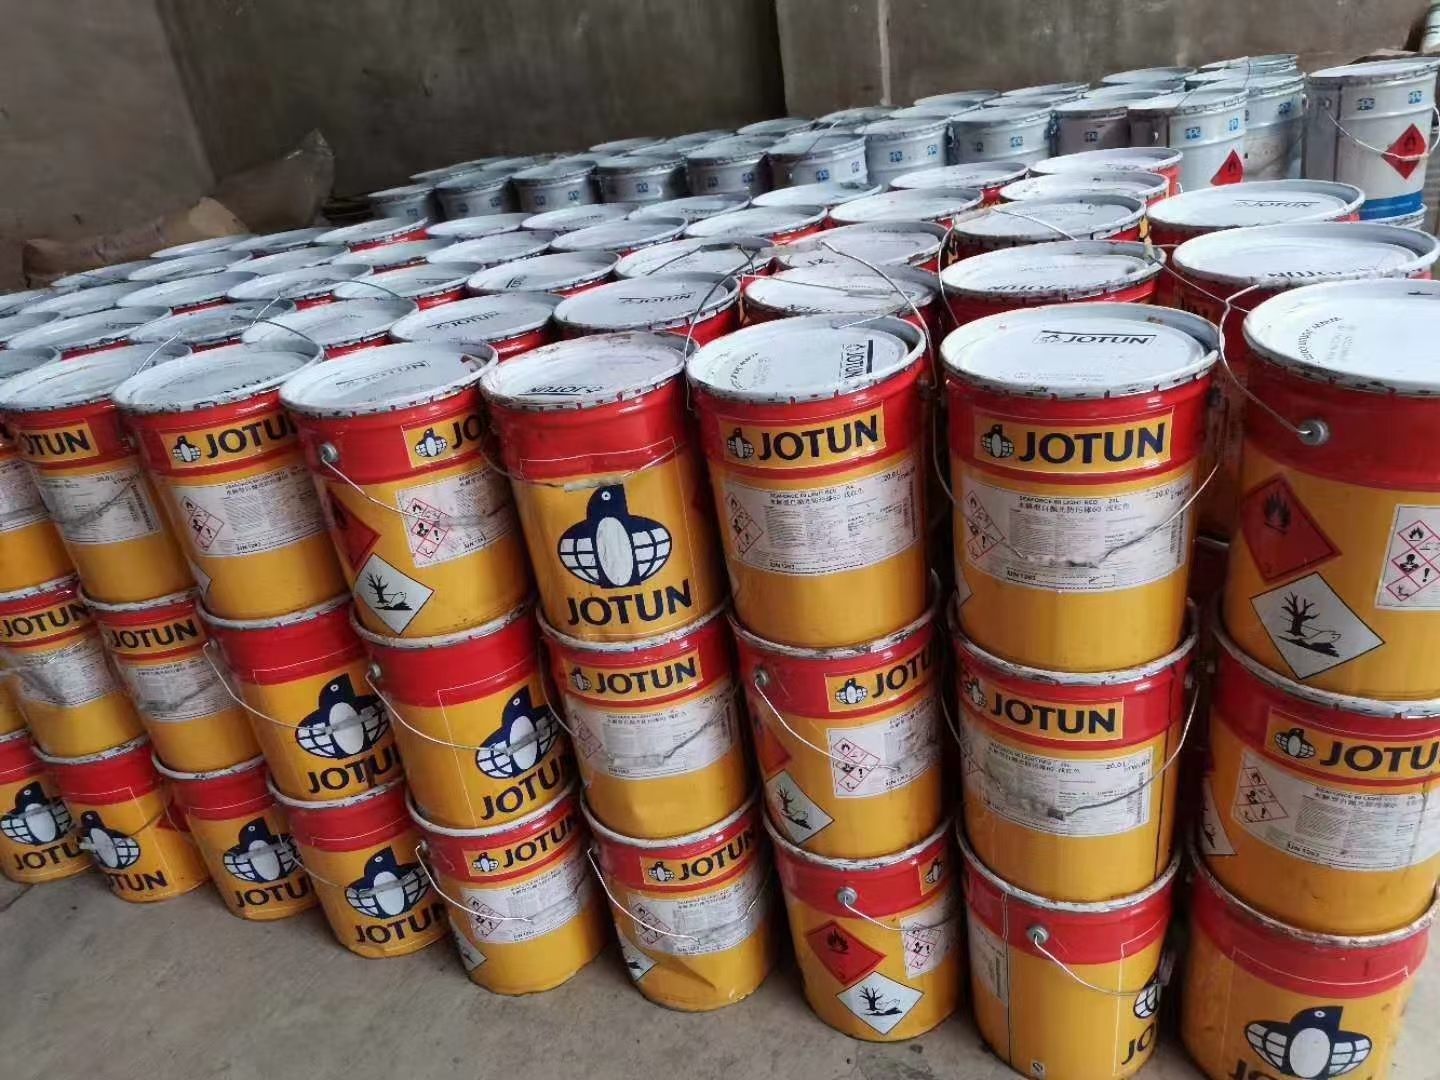
龙岩广发化工回收公司厂区外景
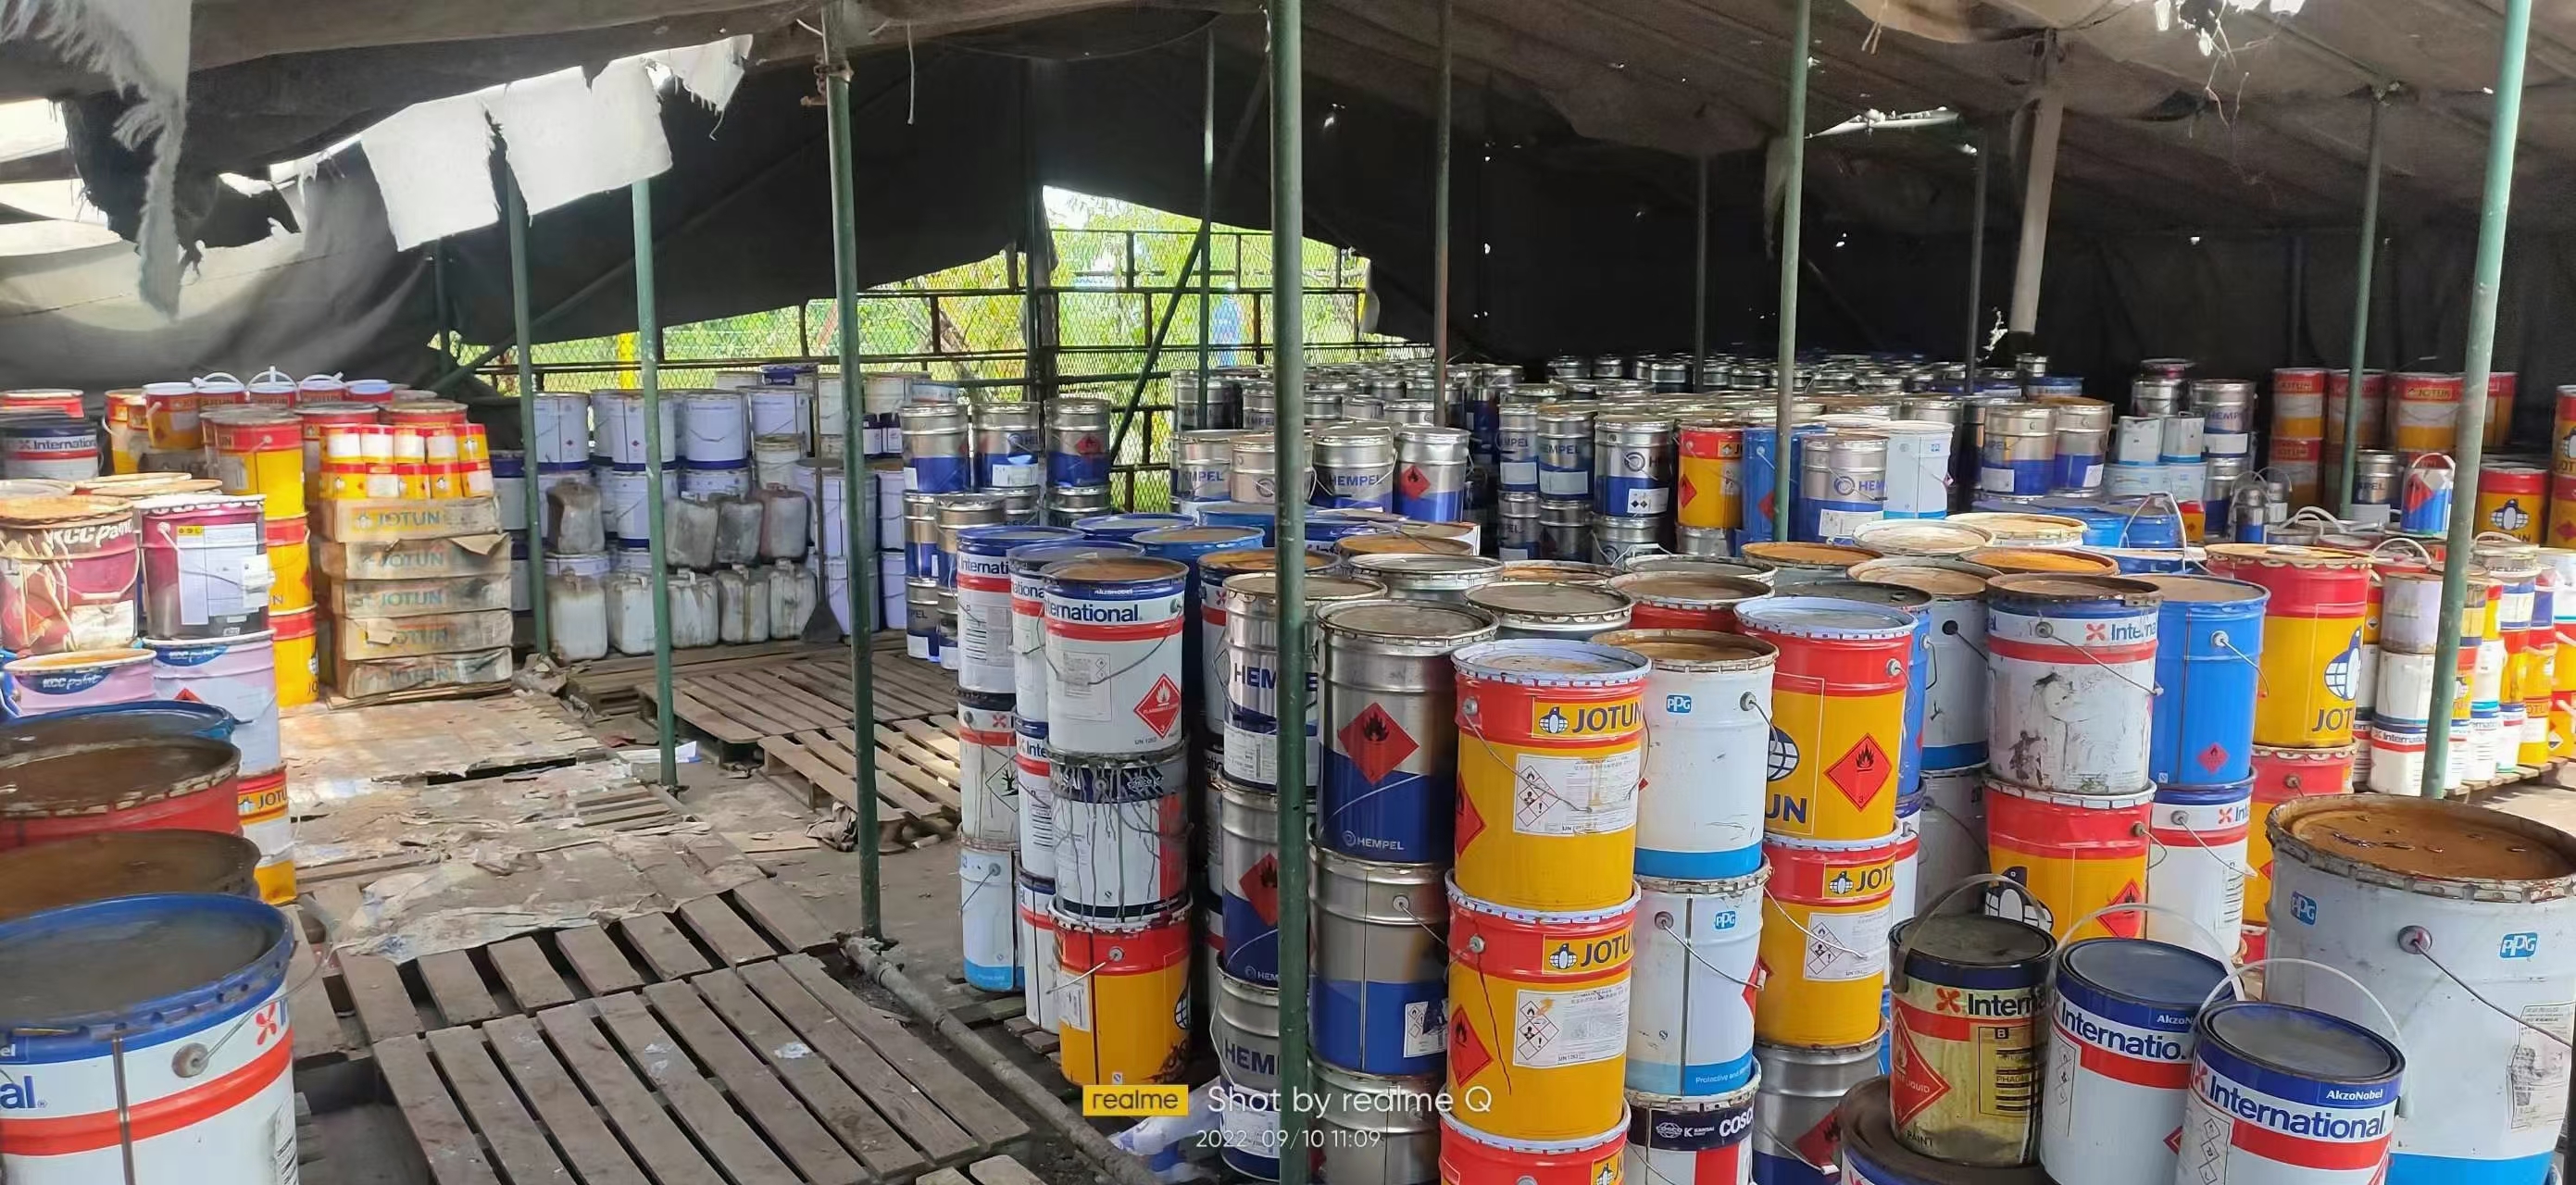
龙岩广发化工回收公司服务场景
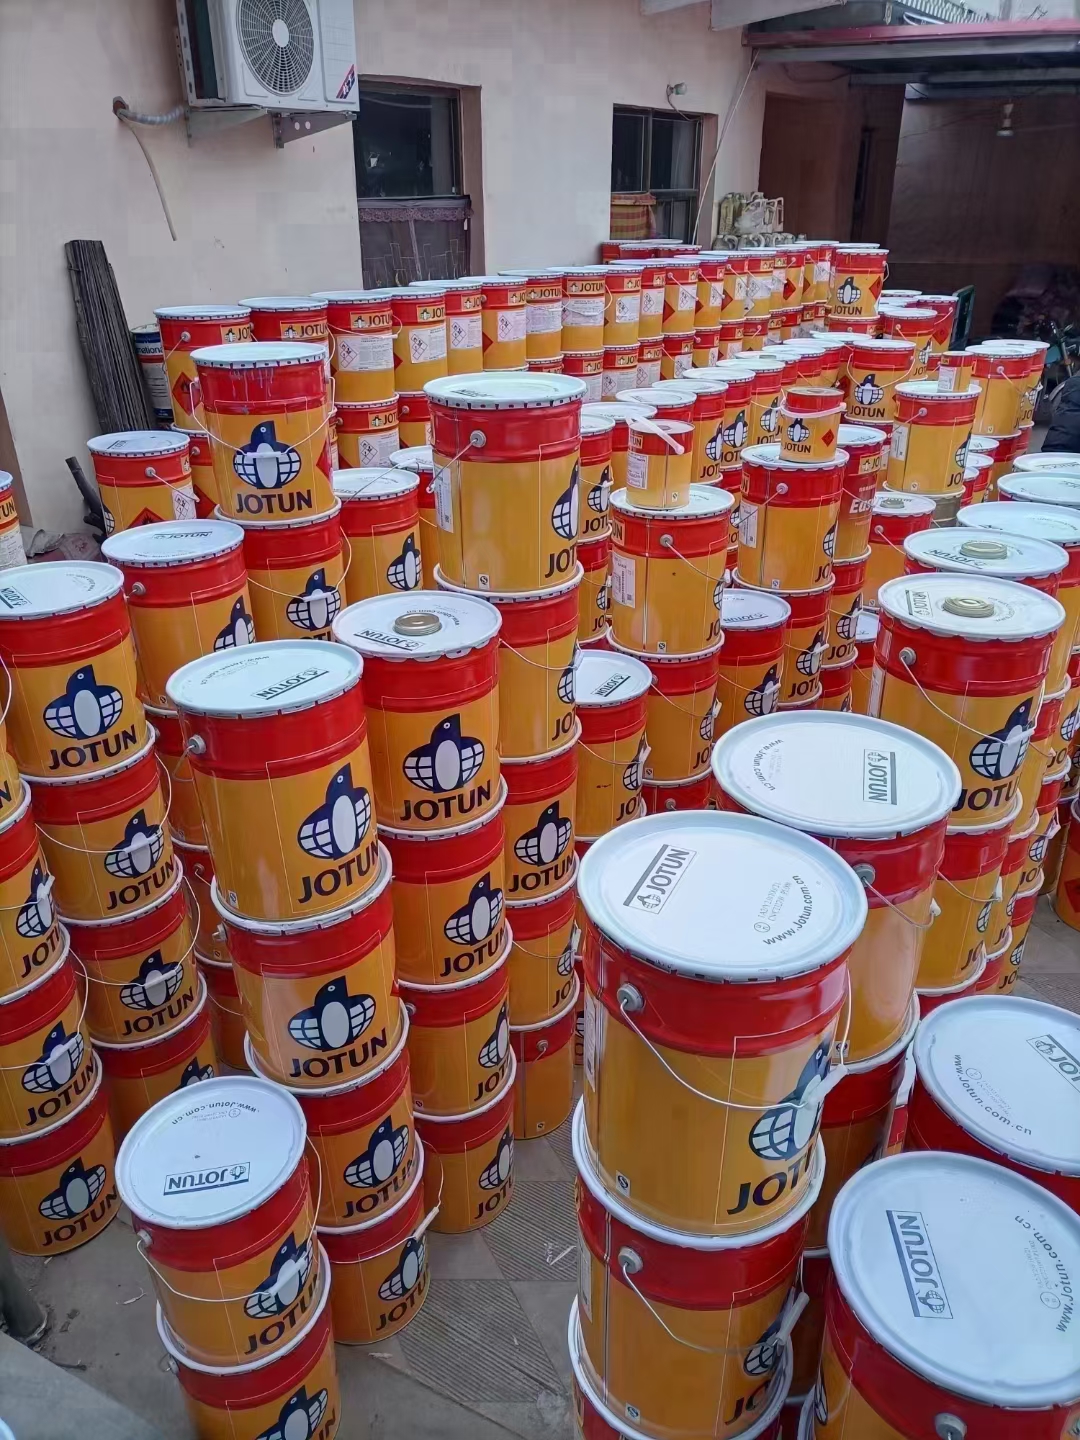
龙岩广发化工回收公司案例展示
龙岩广发化工回收公司实力展示
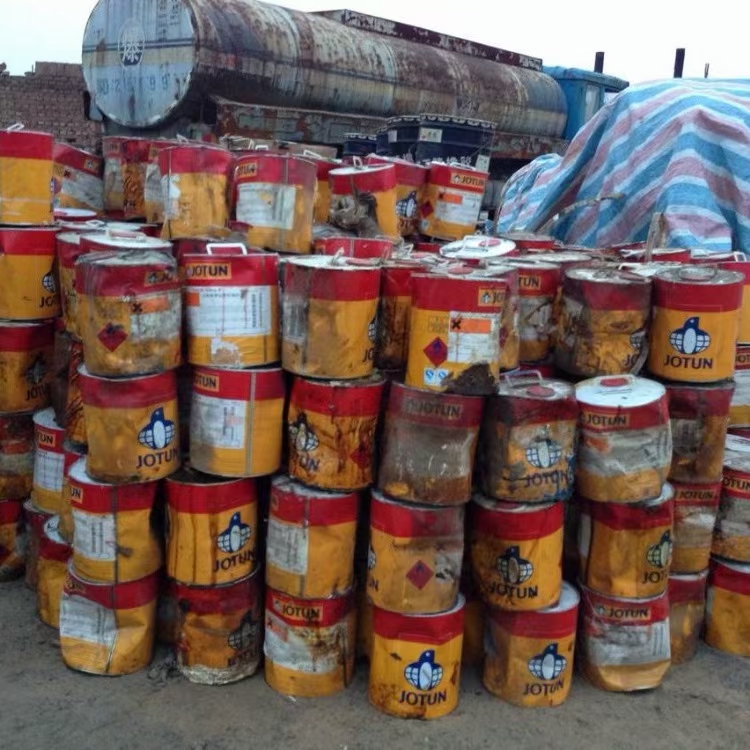
龙岩广发化工回收公司产品细节
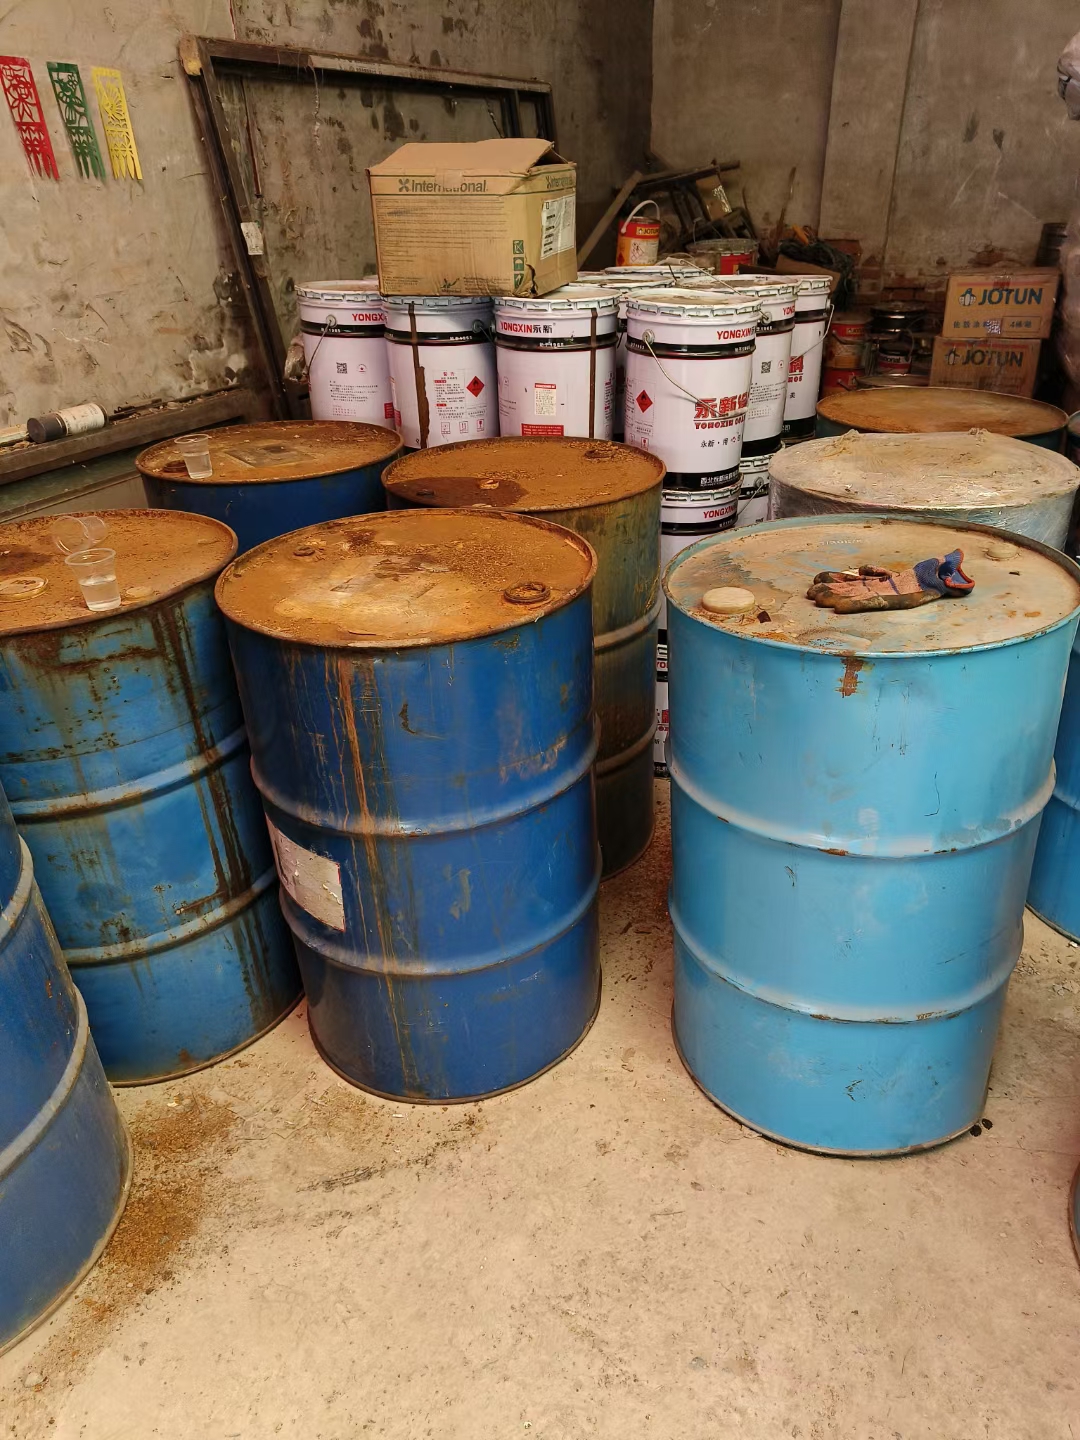
龙岩回收化工原料公司展示
回收 龙岩 回收化工原料公司 案例与应用
龙岩 化工原料回收项目实拍与行业应用场景
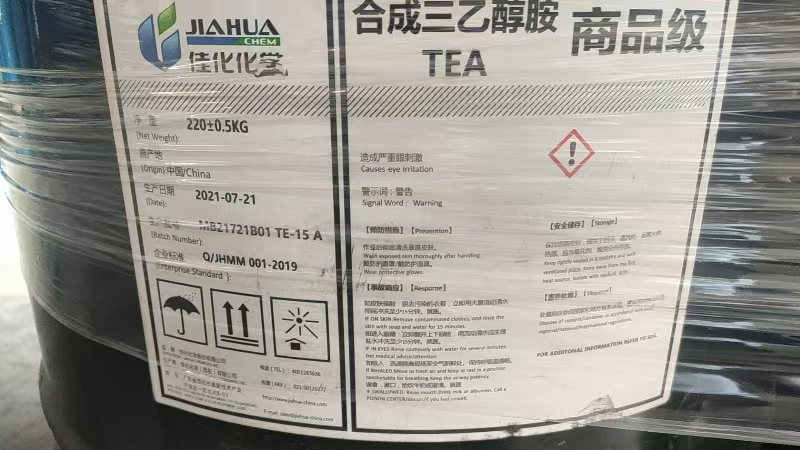
龙岩回收化工原料公司实拍
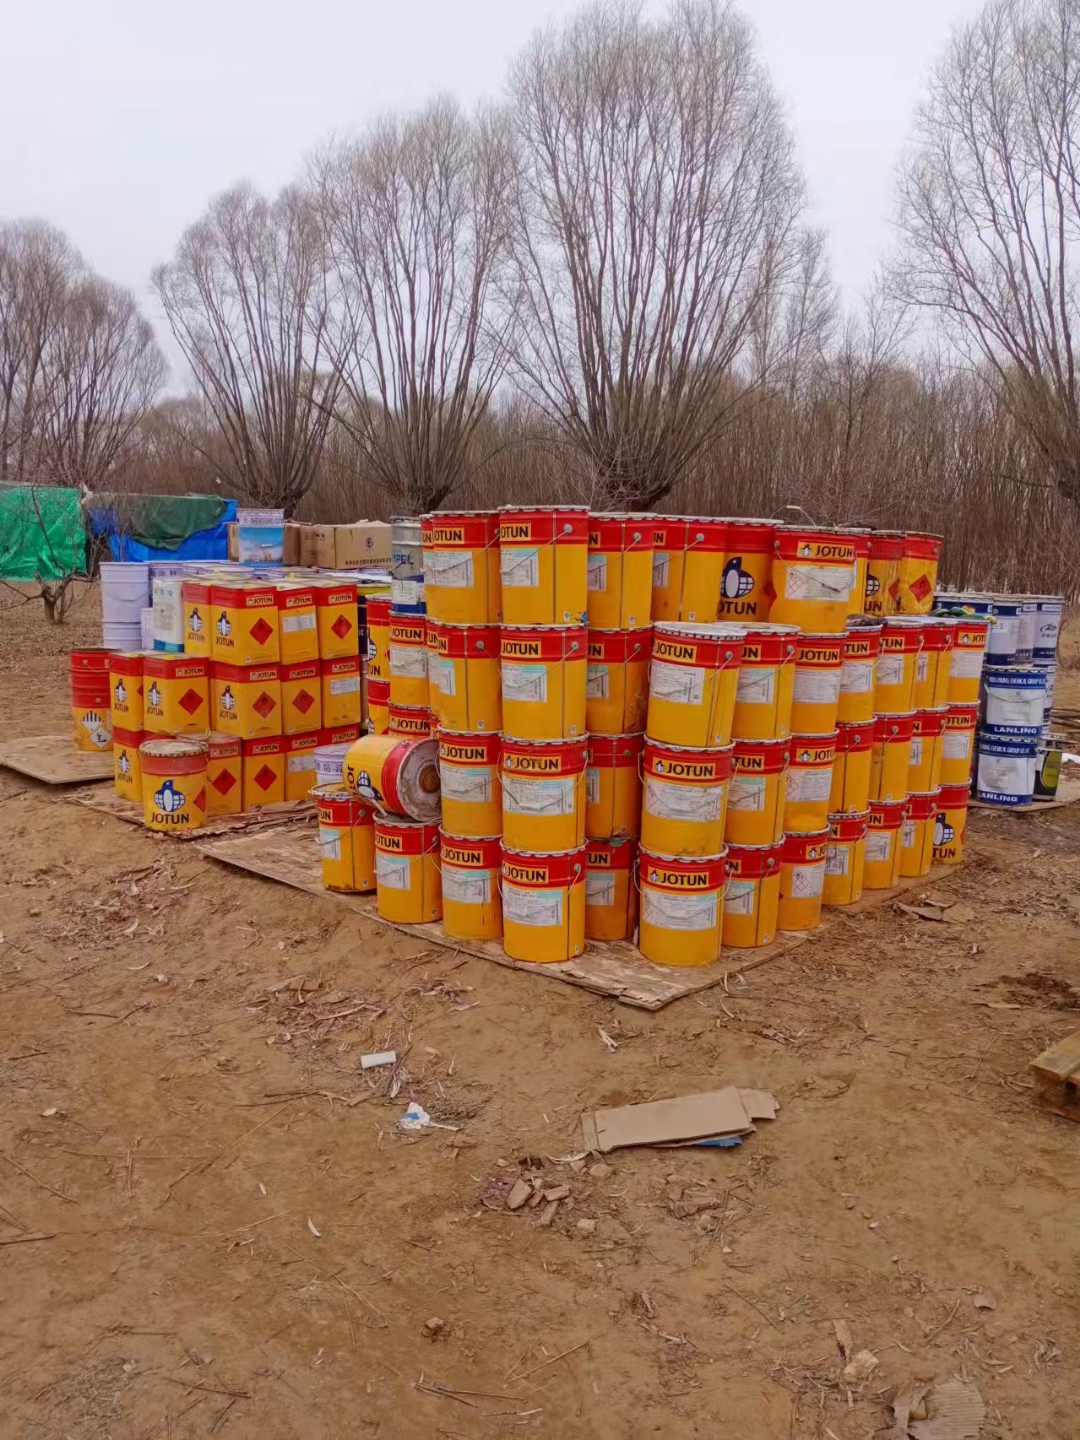
龙岩回收化工原料公司应用场景
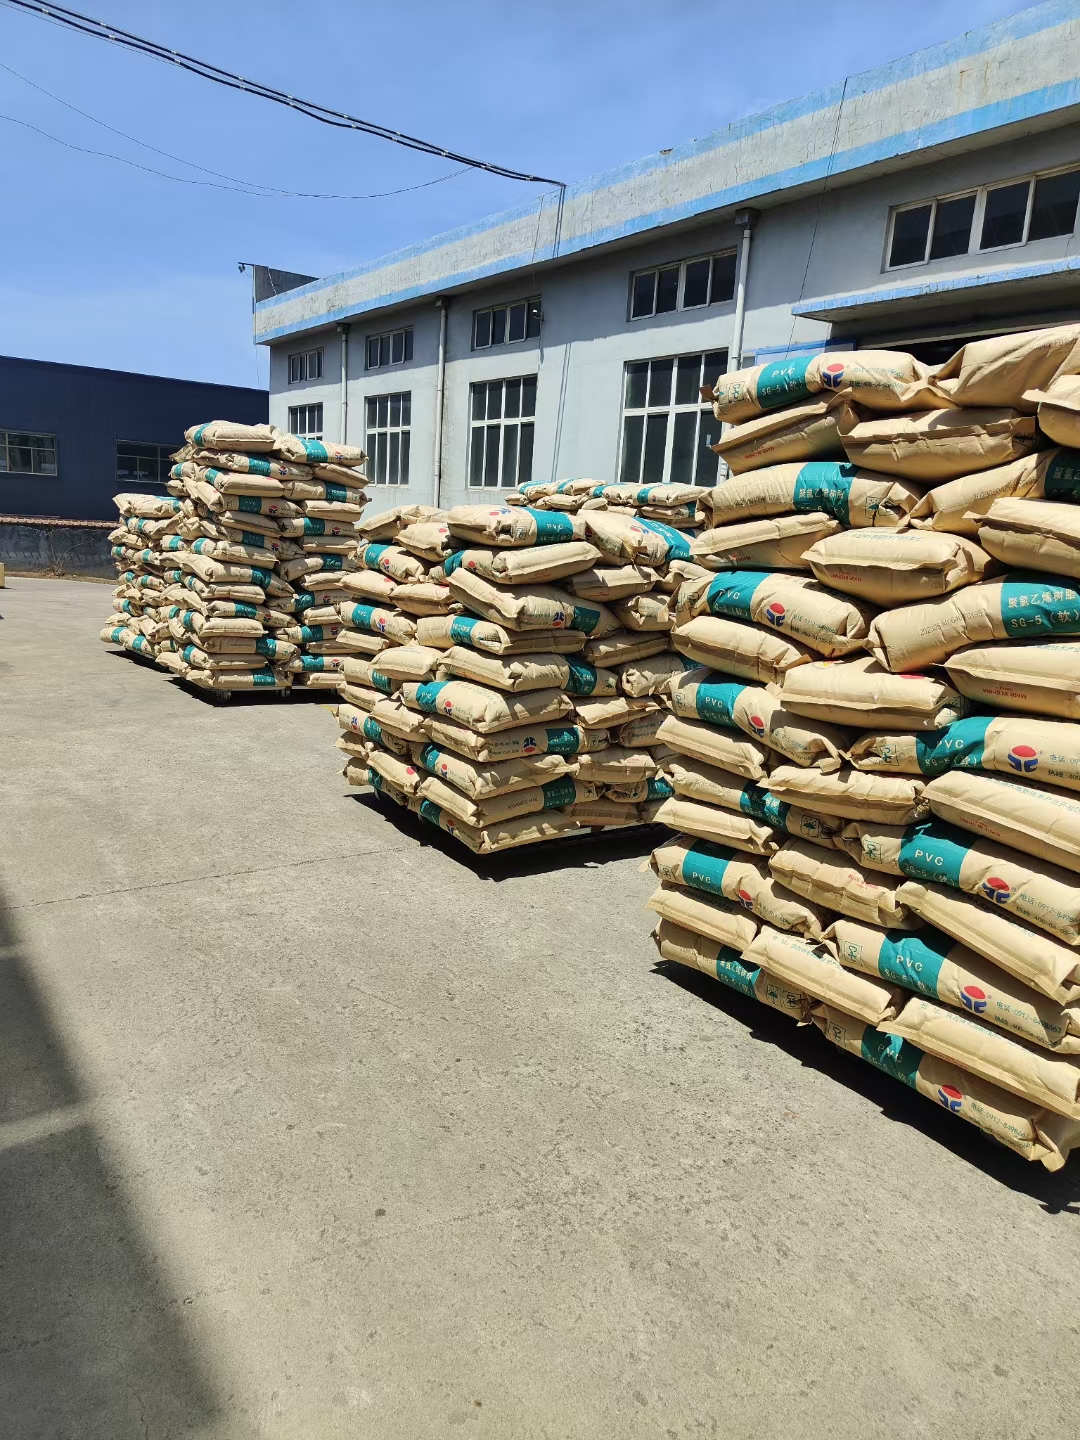
龙岩回收化工原料公司案例图片
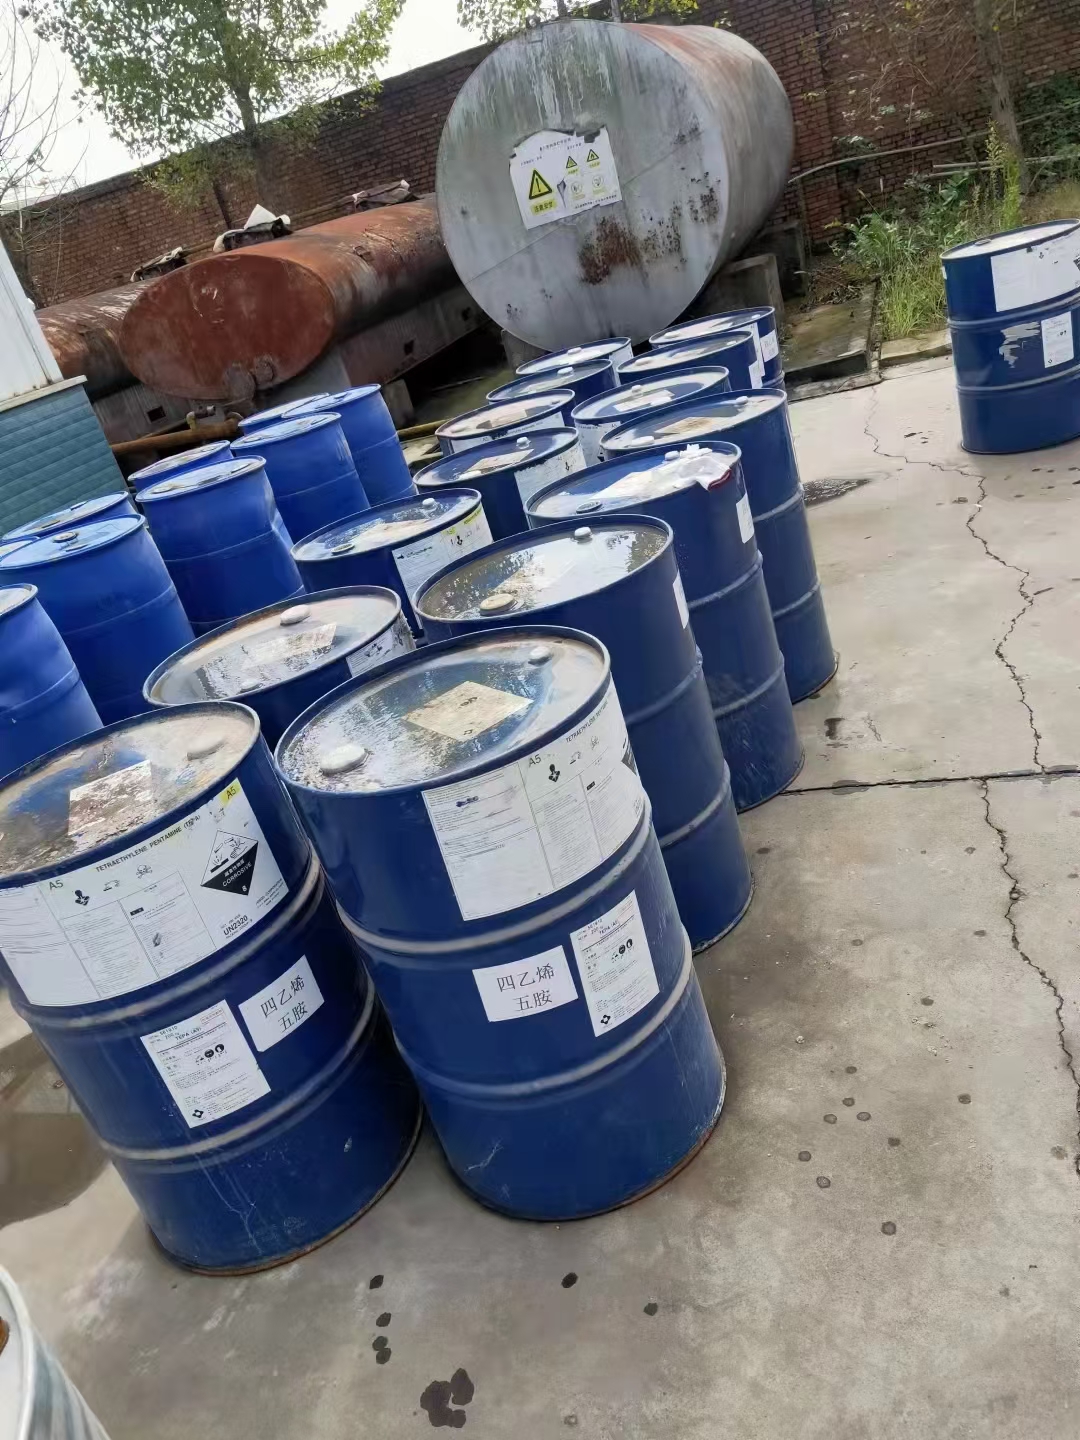
龙岩回收油漆厂家哪家靠谱展示
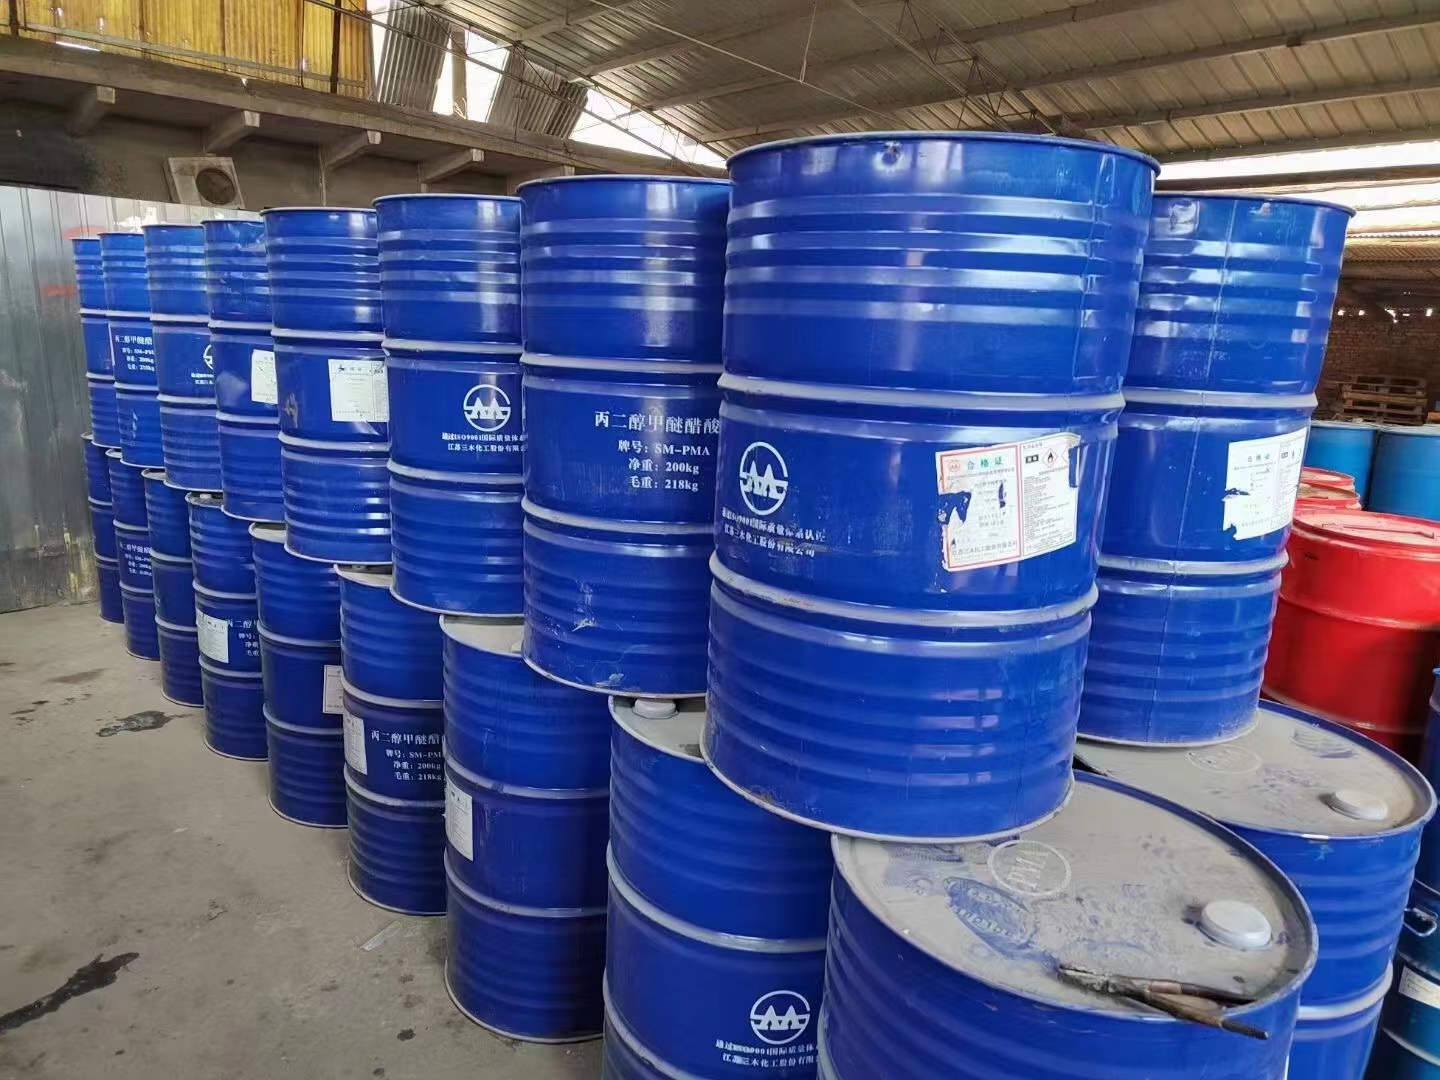
龙岩回收油漆厂家哪家靠谱实拍
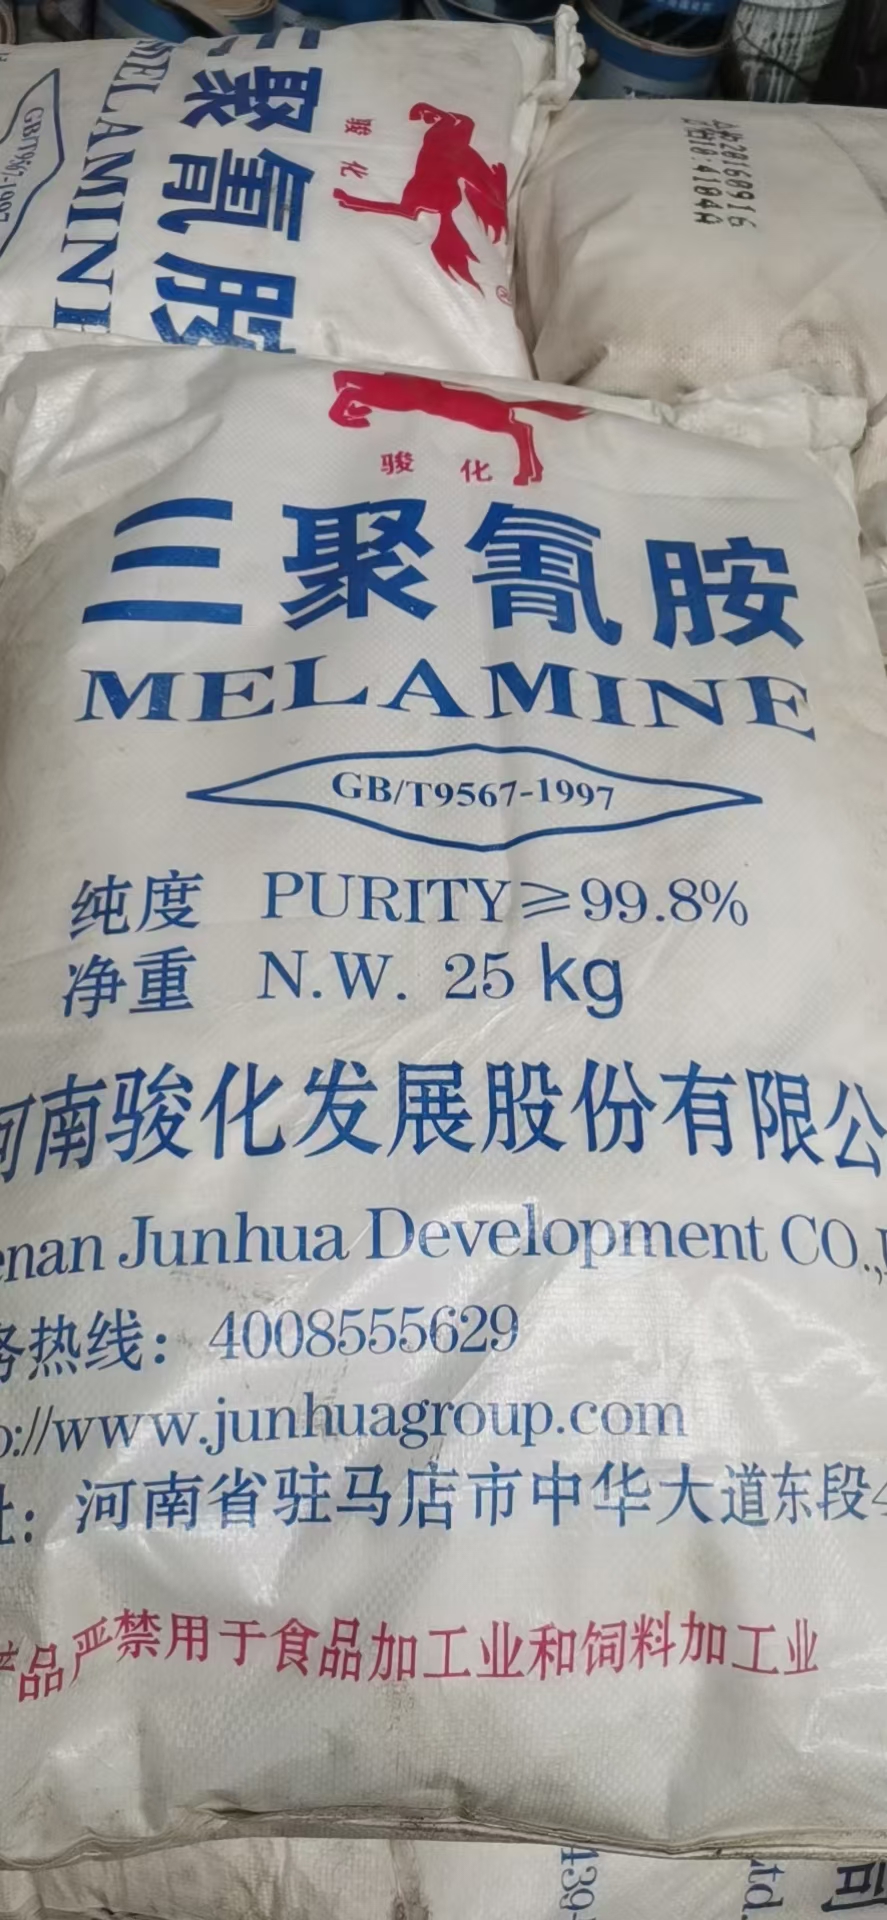
龙岩回收油漆厂家哪家靠谱应用场景
助剂 龙岩 回收橡胶助剂公司 场景与案例
龙岩 橡胶助剂、树脂、氧化锌等化工原料回收服务现场
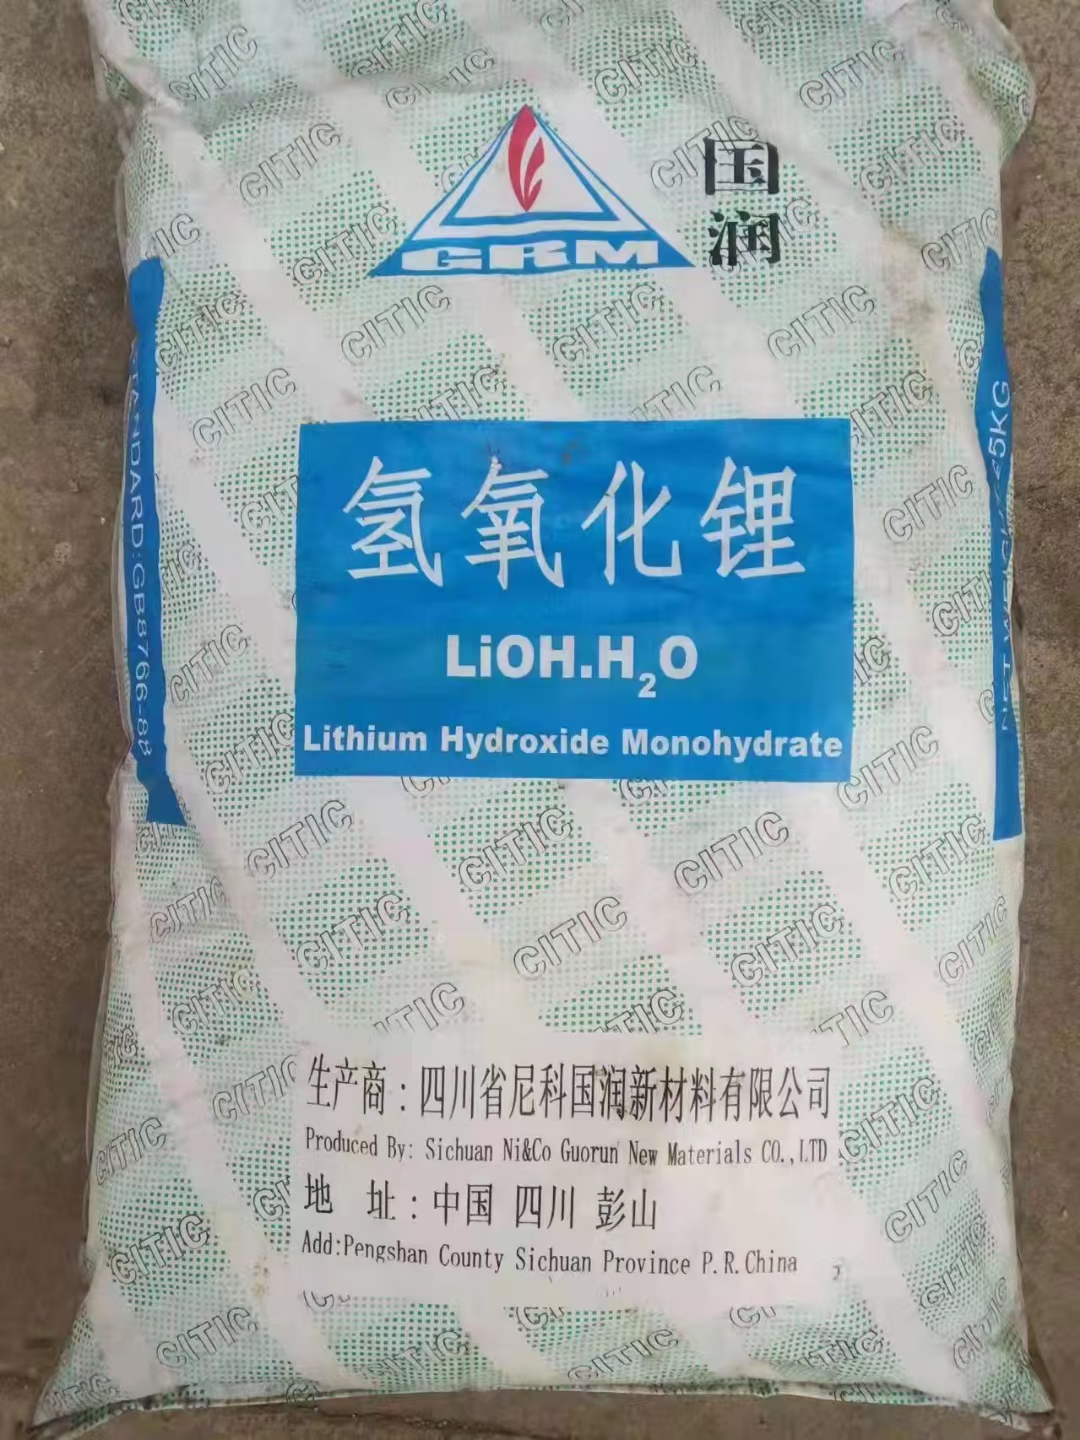
龙岩回收油漆厂家哪家靠谱案例图片
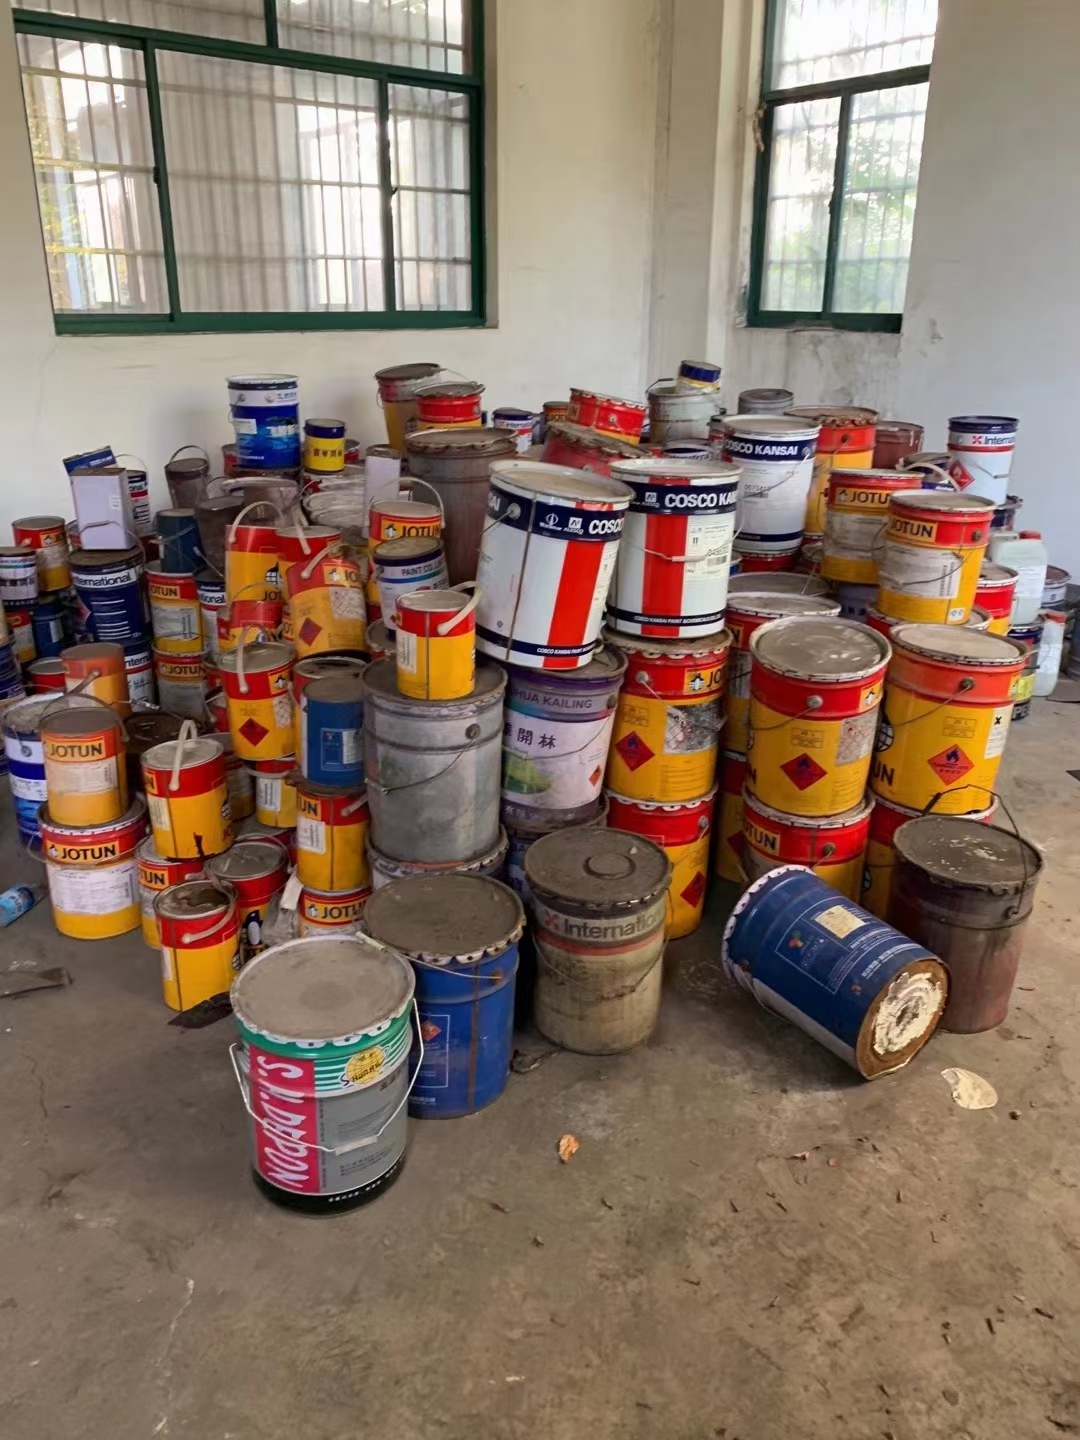
龙岩回收橡胶助剂公司展示
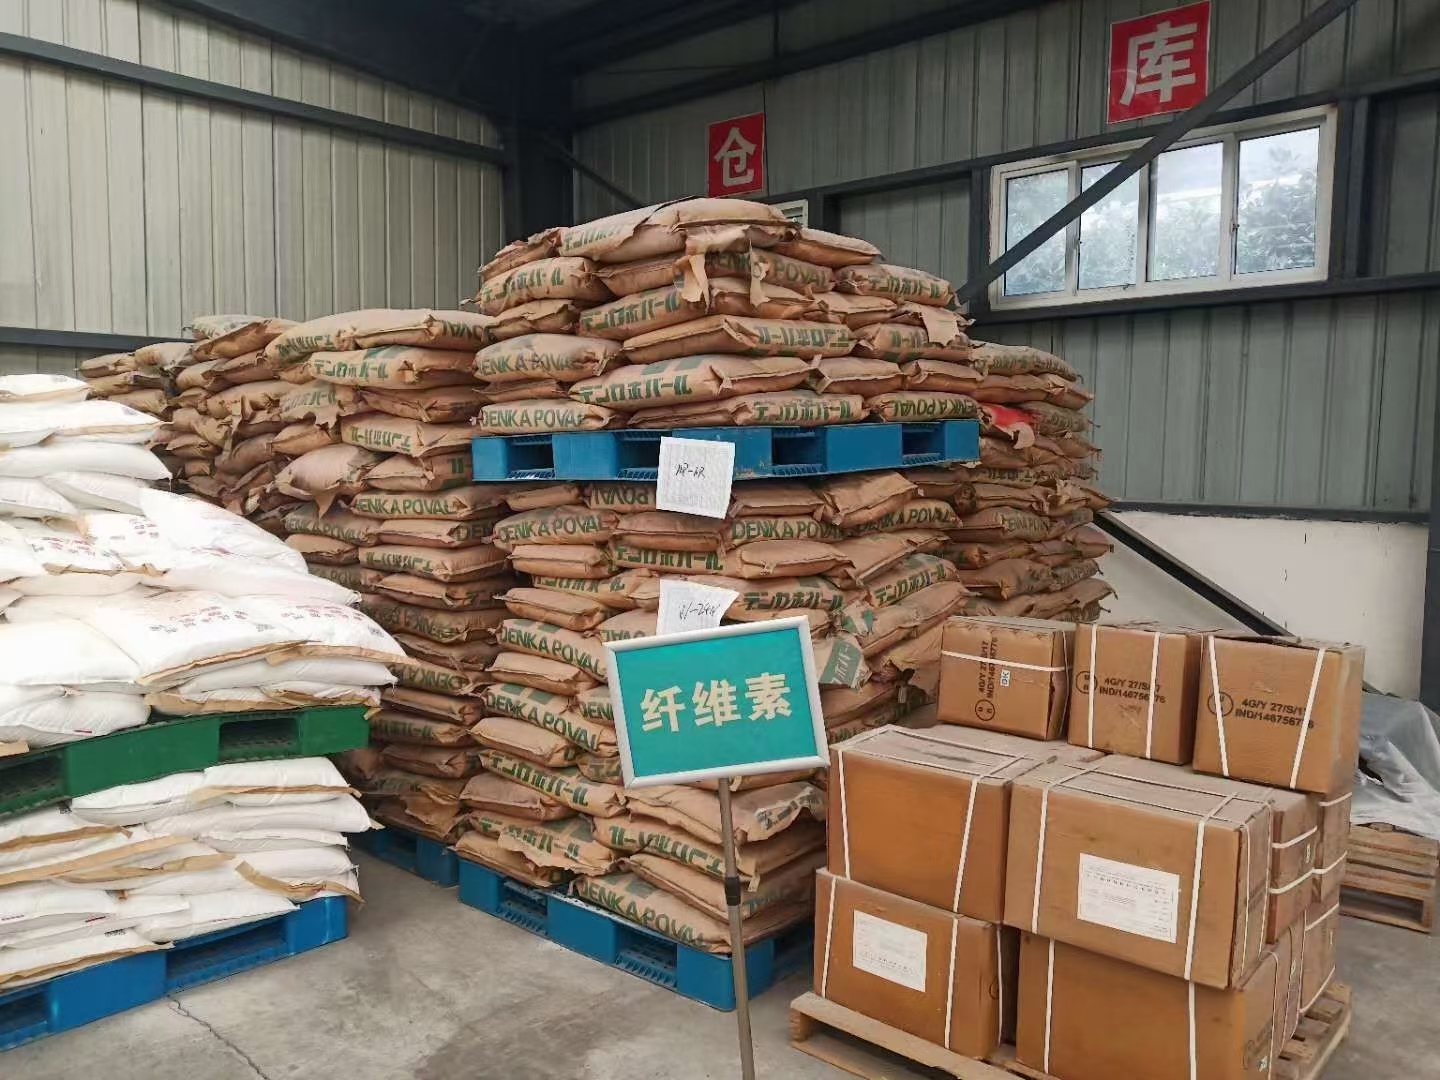
龙岩回收橡胶助剂公司实拍
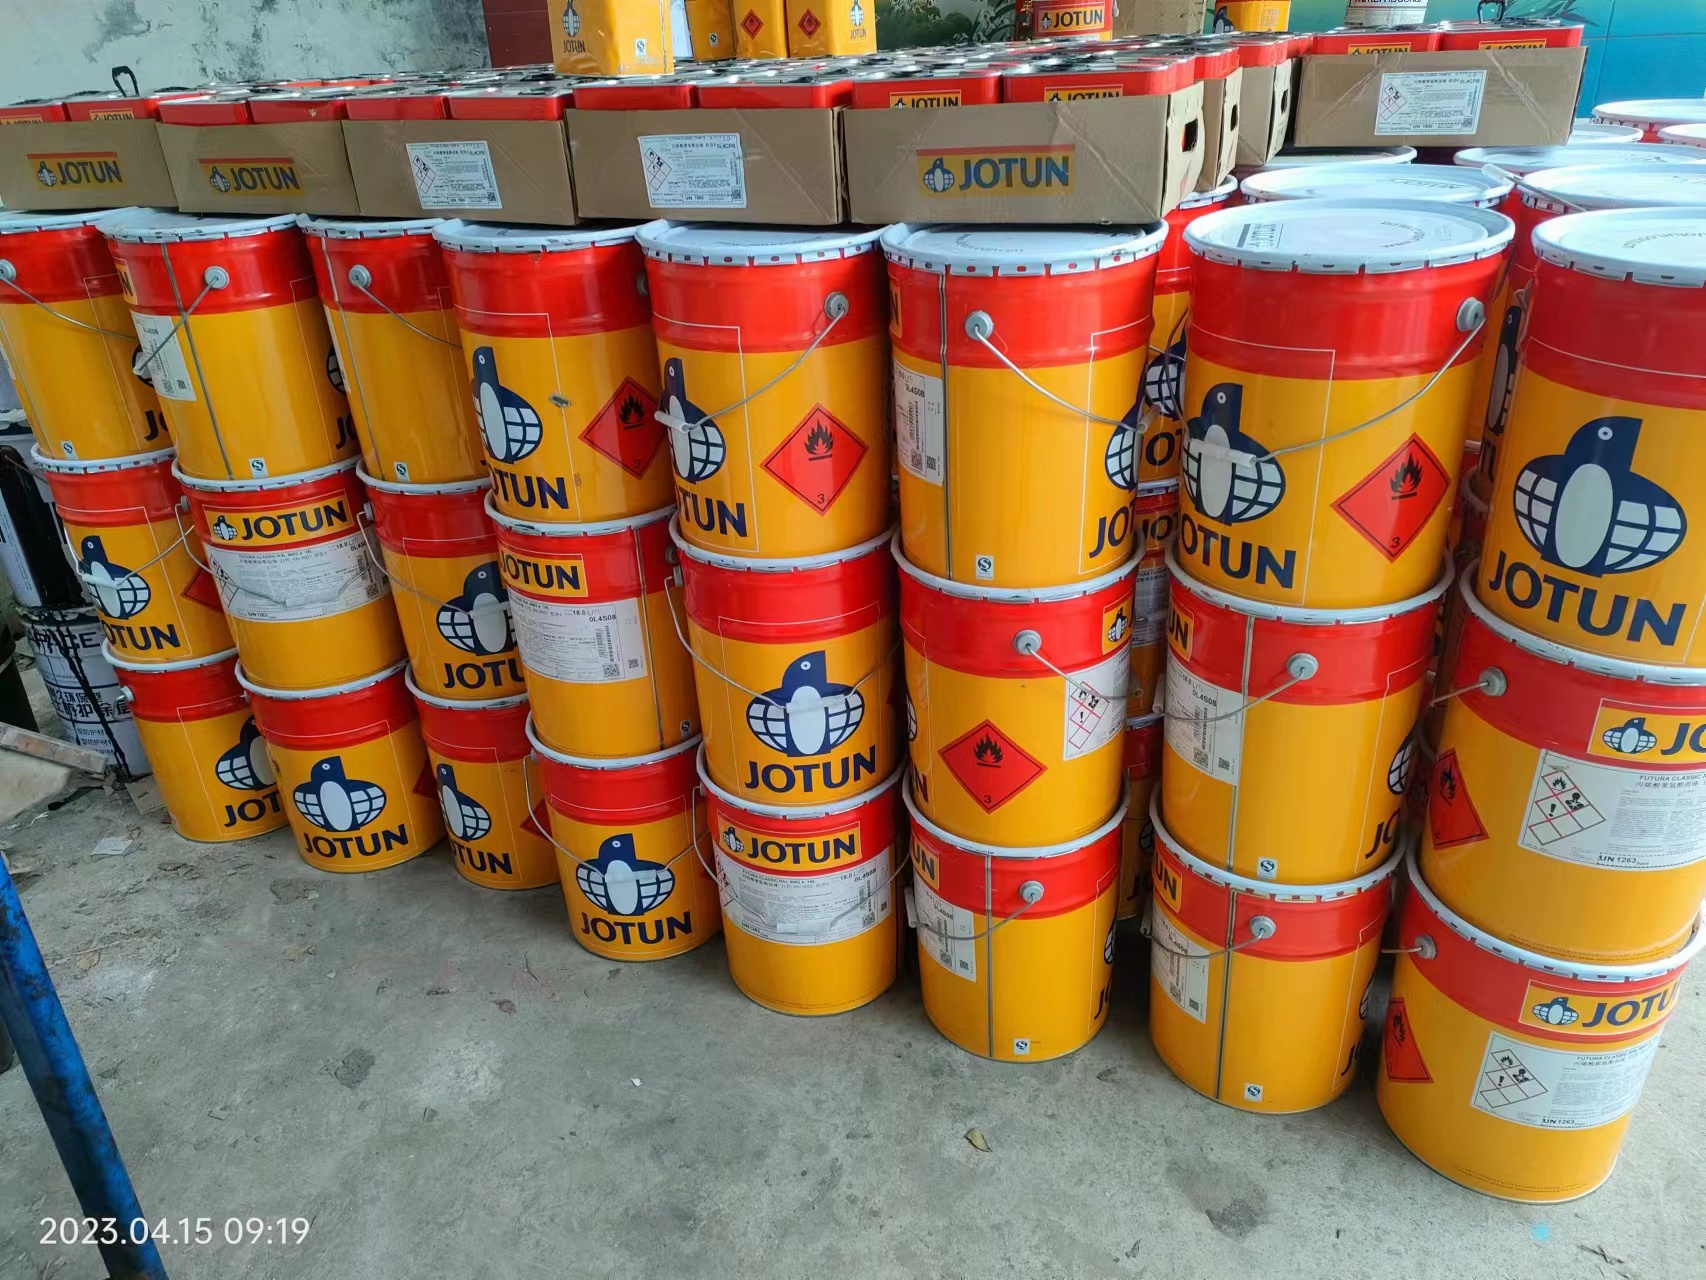
龙岩回收橡胶助剂公司应用场景
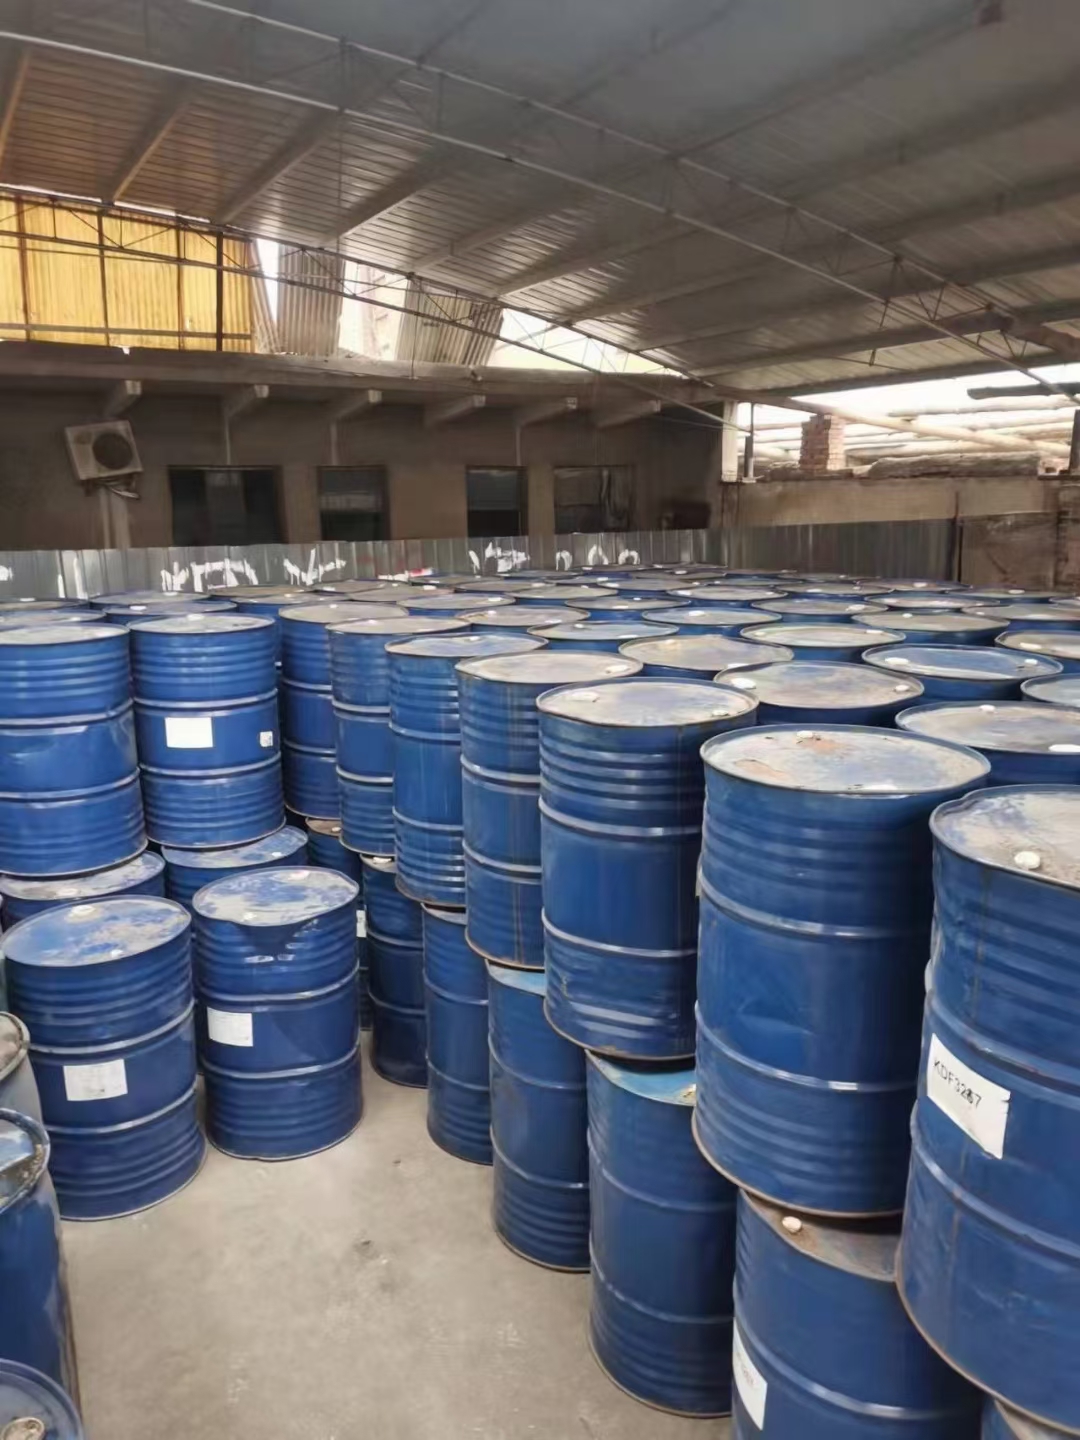
龙岩回收橡胶助剂公司案例图片
龙岩 化工原料回收 常见问题
FAQ龙岩 食品添加剂回收厂家如何选择?
建议优先考察企业的技术资质、检测设备与工艺案例。广发化工回收公司具备高新技术企业认证,配备精密分析检测设备,拥有多项废溶剂、废催化剂回收专利,可为客户提供稳定的原料回收方案。
龙岩 废溶剂精制再生的纯度能否保证?
GHC-SV系列采用三级分子蒸馏塔设计,再生溶剂纯度可达99.7%以上,水分控制≤0.05%。设备交付后提供24个月整机质保,并支持季度巡检回访。
龙岩 废催化剂贵金属回收率大概在什么水平?
GHC-FC系列废催化剂金属回收系统处理能力可达800kg/批次,贵金属综合回收率≥98.5%。针对不同金属载体体系,可定制工艺路线。
龙岩 高浓度金属废液日处理量多大?
GHC-MR-50型单机日处理能力50吨,适用镍、钴、铜等多金属废液体系,直流电耗控制在3.8kWh/kg金属以下,可满足规模化连续生产要求。
龙岩 化工原料回收 立即对接方案
联系李经理获取回收化工原料公司 服务报价、工艺选型与项目交付方案。广发化工回收公司 在全国设立六大区域服务中心,为 龙岩 及周边客户提供本地化快速响应支援。
- 📋 联系人:李经理
- 📞 电话:15830125677
- 📍 区域支持:龙岩运营中心